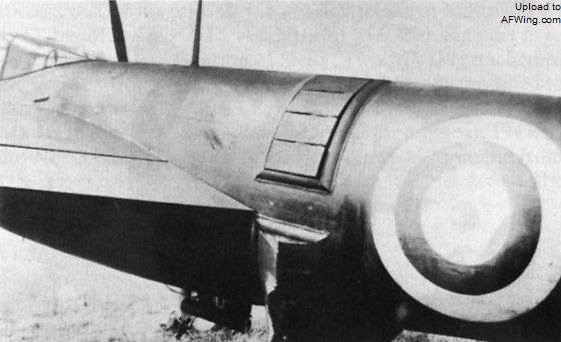
早期的杨曼伞形减速板,充气后打开
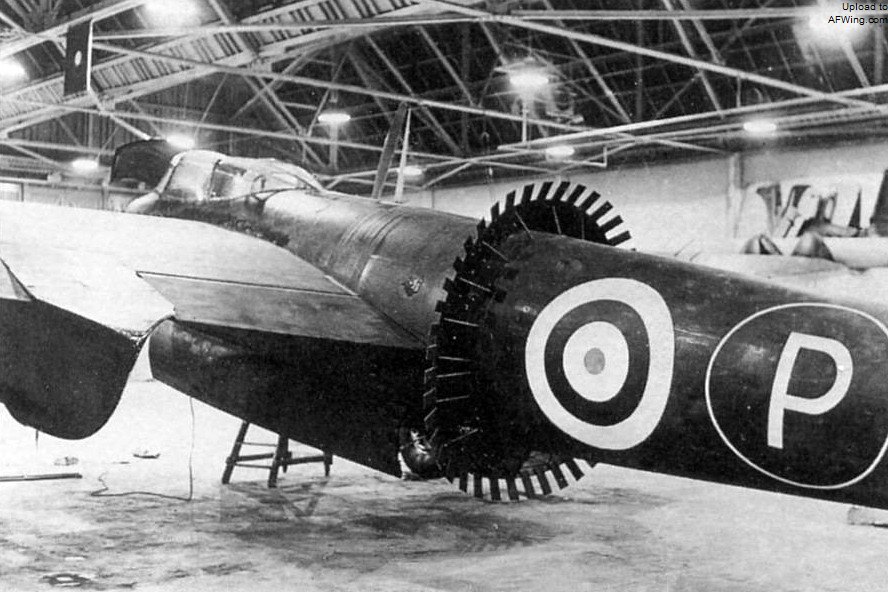
这是改进后的设计
首批50架“蚊式”序列号为W4050~W4099,具体型别如下:
W4050,“蚊式”原型机
W4051,PR.I原型机
W4052,F.II原型机
W4053,F.II原型机,后被改装成T.III教练机
W4054~W4056,W4058~W4063,PR.I
W4057,B.V原型机
W4064~W4072,B.IV
W4073~W4099,F.II/NF.II,其中三架被改装成T.III。
到1942年1月德哈维兰公司已经获得了1378架各型“蚊式”的订单,另外还准备在德哈维兰加拿大公司生产400架“蚊式”。
“蚊式”的结构和工艺
“蚊式”继承并改良了DH.91“信天翁”的木制结构与工艺,例如机翼采用桦木胶合板蒙皮而不是云杉木蒙皮。因木材的抗扭抗剪性能不好,所以德哈维兰公司在设计“蚊式”时始终遵循一个原则——木材仅被用于承受平面应力,在“蚊式”的起落架、发动机、控制翼面安装点、翼身结合点等要受到立体应力的地方全采用金属锻件或铸件,整机全部金属锻件和铸件的总重量只有130千克。尽管“蚊式”在生产过程中不断进行经历改进,但基本结构始终不变。
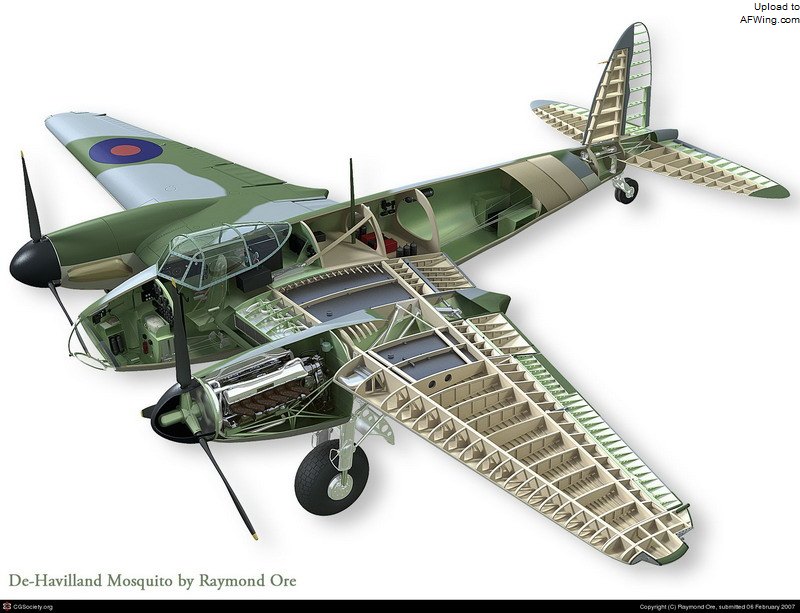
“蚊式”继承并改良了DH.91“信天翁”的木制结构与工艺
“蚊式”的椭圆形截面机身与“信天翁”一样是硬壳结构,内部除隔框外没有任何其他加强结构,如全金属半硬壳机身的纵梁和桁条等。“蚊式”的机身采用高强度层压胶合板制造,板材厚约11毫米,内外层是约2毫米厚的加拿大桦木,中间是厄瓜多尔轻木夹芯(也称巴沙尔木)。机身被分成左右两半单独制造,先把加强木板和木条嵌入红木或混凝土阳模上的正确位置,再涂上酪素胶贴上裁剪好的层压胶合板,最后用皮带固定等待胶水固化后机身硬壳就可以整体从模具上取出了,然后再粘上机身隔框。“蚊式”的机身从头向尾逐渐收细,内部被云杉木夹芯胶合板隔框分为7个隔舱,第7号隔框承载平尾和垂尾。机身与隔框胶合处的一圈蒙皮采用云杉木夹芯胶合板加强,舱门四周和翼根等需要加强的地方也使用了云杉木夹芯胶合板。
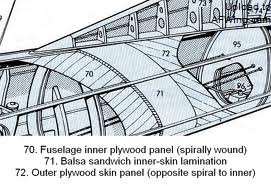
“蚊式”的机身由这薄薄的层压胶合板形成,内外层是加拿大桦木,中间是厄瓜多尔轻木夹芯
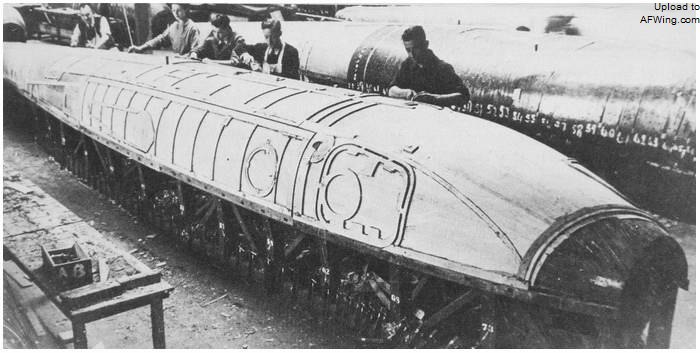
工人们往阳模上贴层压胶合板
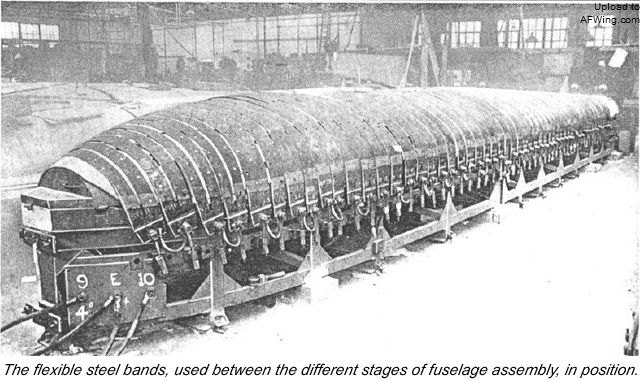
用钢带加压等待胶水固化
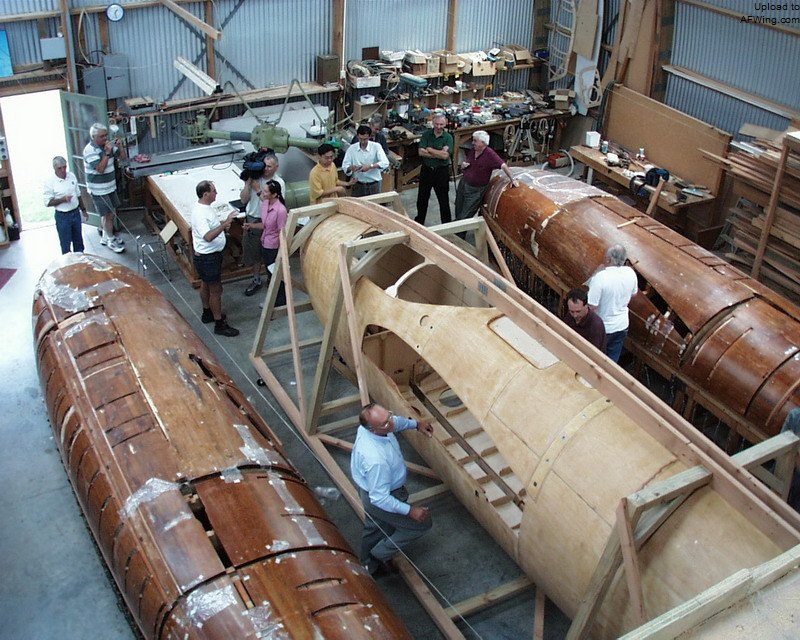
保存到现在的木质阳模以及用该阳模制作的机身
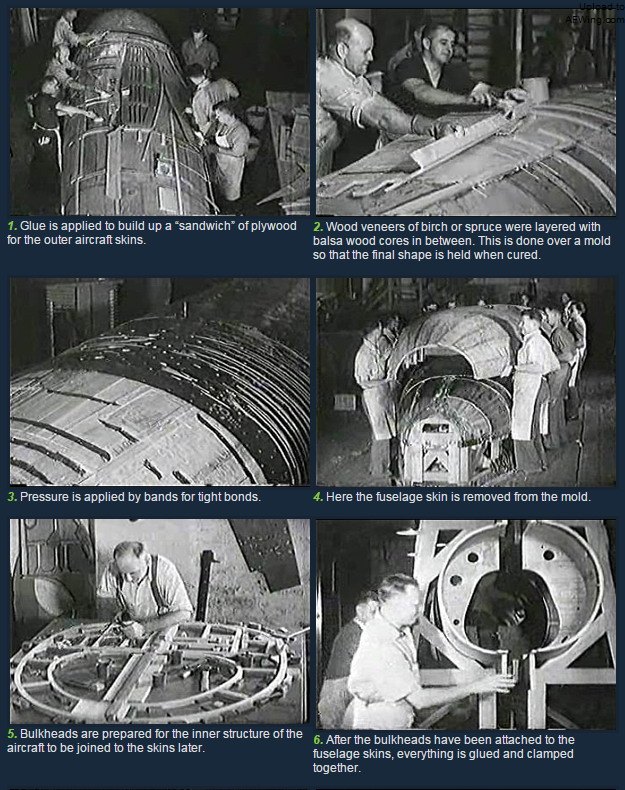
“蚊式”的机身制造流程:1、往阳模上嵌入加强木条。2、刷胶水后铺设层压胶合板并打磨光滑。3、钢带加压固化。4、机身硬壳脱模。5、安装机身隔框。6、左右机身硬壳合拢胶合
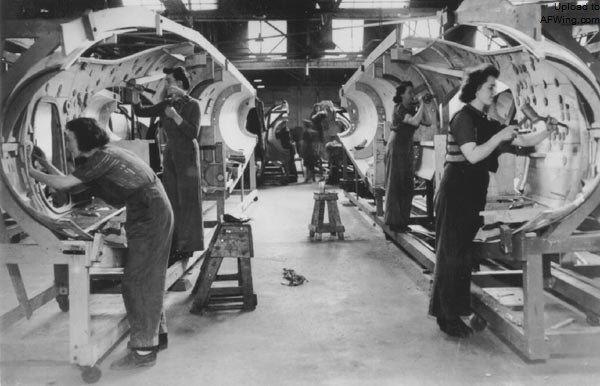
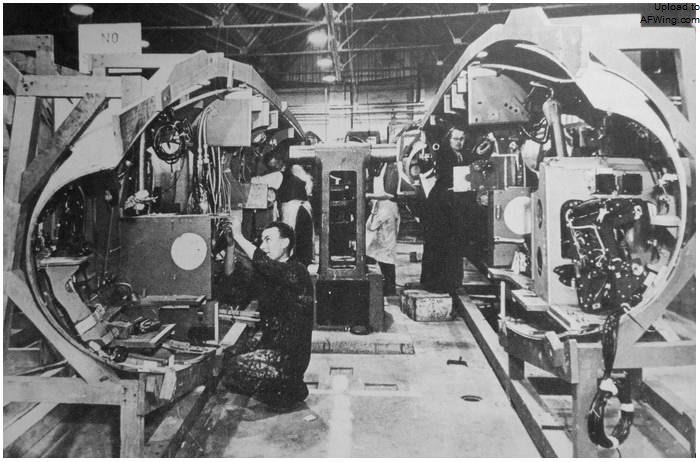
像做模型那样把机身分成左右两半也方便了设备的安装,许多关键系统在机身胶合前就能先行安装,无需像传统飞机那样在总装时由工人爬进钻出安装,加快了装配进度。安装完设备后的两半机身就可以对接合拢了,机身的对接处采用云杉木层压板制造,对接面呈V形咬合。先把机身用螺栓固定一起胶合,最后在对接处内外表面粘上胶合板强化蒙皮。在早期试制时由于制造公差问题合拢机身是个苦差事,后来随着工艺的完善,这个问题也随之消失了。完成胶合的机身会被敷上一层马大普兰蒙布(一种细平纹棉布),然后在重心位置锯出安装机翼的大开口,并在开口的四角装上机翼金属安装点,机身上的开口和舱门也在此时锯出。如果要修改机身的话也很容易,唯一需要的工具就是锯子。
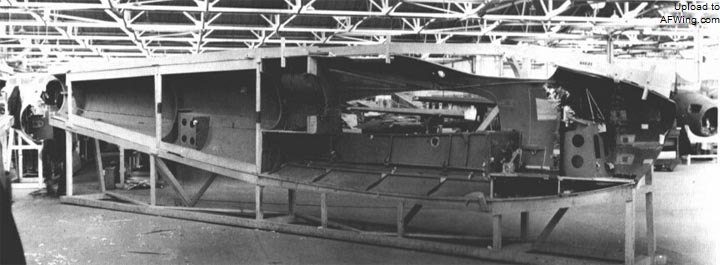
左侧机身硬壳内部