
在为超过马赫数3的飞机选结构材料时,铝合金自然而然地被淘汰了。空气冲压会使机体产生427°C的温度,铝合金承受不了。基本结构可能要用高强度不锈钢合金或者钛合金。而雷达罩、座舱罩和某些其他区域可能需要研制高温塑料。
不锈钢作为高温材料实际上比钛合金更好。洛克希德的佐治亚州工厂正在为B-70超音速轰炸机制造不锈钢零件。我去看了,发现为机身制造蜂窝壁板需要一间“净化室”,那实质上是一间大增压气囊,在入口和出口都要有压力密封,每个人都穿着白色的净化室服装。为保持净化还需要控制设备。
我们“臭鼬”工厂的老格言是:“简单点,傻瓜!”越是复杂,出问题的可能性越大。我认为生产不锈钢零件所需的条件对“臭鼬”工厂太复杂了。我们将使用我们已经试用了十年的材料,即新的先进钛合金用在常规结构上。
飞机的外形是通过许多风洞试验及其它试验确定的。其结果是,从前方看起来很象一条吞吃了3只老鼠的蛇。这是有道理的。我们在机身两侧加了边条,起增加升力和其他作用。有几架没有加,但大部分飞机都加了。
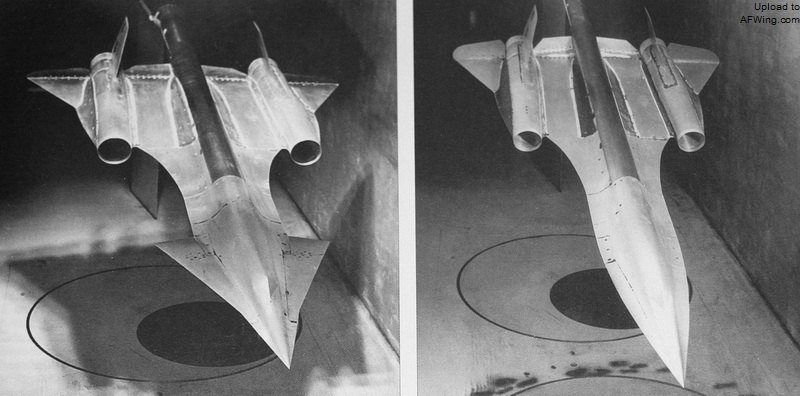
飞机的外形是通过许多风洞试验及其它试验确定的。其结果是,从前方看起来很象一条吞吃了3只老鼠的蛇。这是有道理的。我们在机身两侧加了边条,起增加升力和其他作用
在大量生产之前,我们认为先对几个最复杂的部件,如机头及机翼基本结构,造出试验性样品会是有益的。
造出的第一副机翼是个大失败。当我们把它放进“热箱”去模拟飞行中的高温时,它象一块旧抹布一样绉起来。解决的办法是将蒙皮壁板从每一方面都与翼樑分开,并在机翼蒙皮上加上波纹槽和凹纹。采取这种措施后,钛合金受热时只不过使波纹槽加深而已。有人骂我是在造一辆马赫数3的福特三发动机飞机,因为那种飞机全部用波纹铝造成,但是,这是有效地解决一个真正困难的问题的办法。
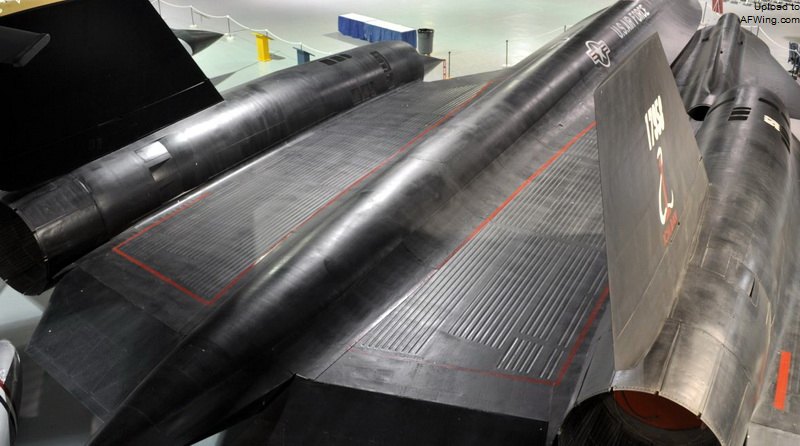
解决的办法是将蒙皮壁板从每一方面都与翼樑分开,并在机翼蒙皮上加上波纹槽和凹纹。采取这种措施后,钛合金受热时只不过使波纹槽加深而已
飞机机头的问题有所不同。我们把它放进热箱去研究对驾驶员及机轮的冷却要求。我们生产了6000个零件,但好的不足10%。材料太脆了,如果掉到地板上就会摔碎。
显然,我们有些地方做错了。我们问钛金属公司我们的工艺过程怎么会发生氢脆,他们不知道。因此我们抛弃了我们自己的整个钛合金工艺体系,换用钛金属公司在其工厂生产钣料及锻件的方法。
对机头的热处理,我们最初用过几种不同的方法作过试验。经过一个时期的徘徊之后,我们实行了一种我认为任何地方都不可比的严格的质量控制程序,每制出10个零件取3件作为样件,经过热处理并作试验,然后该批的其他零件才可以入库以备将来使用。其中一个样件装在拉力机上试验材料的强度,第二个切一个切口(约6.35毫米长),在切口处绕一个非常小的半径弯曲,半径小到仅为厚度的32倍,观察是否会断裂。第三个则供需要作再次热处理时用。我们不希望无谓地抛掉整批的零件,这东西实在贵得要命!
我们有时追到滚轧厂去了解钣材滚轧的方向,来查清这个零件是顺纹还是逆纹截取的。对供做起落架用的巨大厚重的挤压毛坯,我们先切下12个样品,每个样品都必须通过试验才进行机械加工切出起落架。不合格,我们就不用那块毛坯。这种飞机的起落架后来在服役中从来没有坏过,只有一次粗猛着陆的情况除外。
有好几次我只觉得我们整天在取样,除此之外什么事也没有干。但是我们做了这么多取样试验还是值得的。到80年代初期,我们已经为“臭鼬”工厂的所有飞机,以及洛克希德公司的L-1011民用客机,还有军用货机生产了1300万多个钛合金零件。
钛合金是一种非常坚硬的材料,用它制成的零件不能象其他材料一样在装配时修整就位,因此必须加工到更严格的容差范围。加工时必须使其成形精确,而精加工是很昂贵的。因而在长期生产中节约了切削料,钛合金在生产中几乎没有报废零件。
因此,我们必须制造出一台能在816°C以上高温下使钛合金成型的具有非常高压力的大型锻压机。
坚硬的钛合金是一种很敏感的材料,很容易被腐蚀。我们很早就懂得了:如果一个技工要在发动机附近工作的话,则必须从他的工具箱中取出所有的镀镉工具。因为镉会剥落下来腐蚀钛螺栓。发动机开车后温度达到316°C以上,经过一、两次开车,螺栓头就会掉下来。必须使镉远离钛。
我们发现,如果机翼壁扳是在夏天制造的,那么上面的点焊在试验中很快会脱开,而如果是在冬天造的,则可无限期承受载荷。我们分析了整个工艺过程之后,发现伯班克城的供水系统在夏天加了氯来减少藻类生物。我们用纯水洗涤焊接处消除了这个问题。
钛合金零件加工需要特种工具。我们首次在经过热处理的B-120钛制件上钻孔时,一个钻头钻17个左右的铆钉孔后就报废了。最后我们找到西德生产的一种钻头,很合用。今天我们可以用一个钻头钻150个孔,重新磨过之后又可以再钻150个。
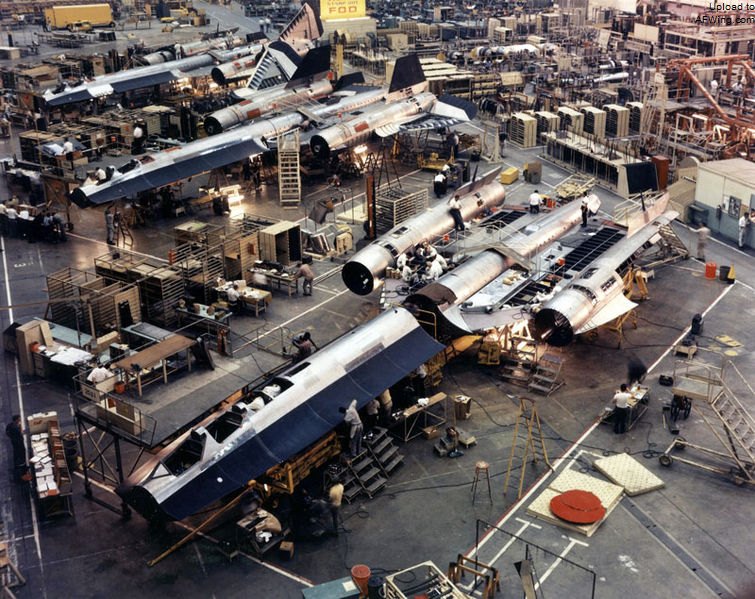
组装中的SR-71
关于如何来处理机械加工后的零件,我们需要训练几千名人员。不仅有我们自己的人,还有美国空军的机械员,以及300多个分承包商和供应商的雇员。而要改变一个上了年纪的机械人员的工作方式是非常困难的,他总喜欢自己去发现应该如何行事。因此我们把他们放在“臭鼬”工厂的试验车间,在工程师们的指导下与他们一起来获取必要的数据。尽可能使雇员参与整个计划来提高他们的兴趣,激励他们作出最好的表现,这个办法总很奏效。
我们制造第一架“牛车”时的一个教训,就是不要相信色标。我过去坚持在所有的导线、管道及所有其它有连接的东西上使用色标,使液压系统以及所有系统不会接错。但是有这么许多人在一起工作,我们发现有10%的人是色盲。有一个零件硬弯过四英寸来接在错误的接头上。后来我们仍旧使用色标,但是同时将接头设计成不同的形状,得使不对的接头就接不上。这样一来患色盲的人也不会弄错。
材料和工艺只是一个方面,还有各种系统的问题,如液压、电气等系统。