
能够产生一个足够容纳WCS的真空室的方式只有一个,那就是大型机械真空泵(mechanical “roughing” pumps),它能迅速的将室内的压力降低到10^-2至10^-3个大气压。然后再使用大型的扩散泵(diffusion pumps)将压力降低到所需要的10^-5个大气压范围,整个过程大约需要25到30分钟。
在WCS的电子束焊接过程中,在无尘室内维持恒定温度和湿度是非常有必要的,因为焊接部件必须尽可能的干净。所以,在这些区域内不准吃食物、饮料,也不能吸烟,每个进入该区域的人都必须清理自己的鞋子,以防装配过程中产生的碎片进入。对经过清洗(脱脂和酸/碱性喷淋)的待焊接部件的任何操作都必须带着干净的亚麻手套进行,工具也要清洗后才能被带入该区域。
最后,除了在真空室和抽气设备上的巨额投入外,我们还在高压、高稳定性的电子束焊枪(西亚基52KV/1000mA)进行了投资,结合数控系统后可以进行全自动焊接。当然我们还需要熟练的操作人员、随叫随到的技术支持工程师以及特别检测人员和设备。他们都以断裂韧性标准来进行工作,必须知道焊接缺陷具体有多少、是什么类型、在什么地方发生。因此,每一个焊接部位都必须进行100%的目视检测、尺寸检测、荧光渗透检测、X射线检测以及浸泡超声波检测,每一个WCS都按照飞机编号保存了所有的检测记录。
制造WCS
F-14的成功依赖于以钛合金组成的WCS的设计和制造,使用电子束焊接构建机翼承载贯穿结构是唯一的方式。没有其他制造工艺可以在保持深度熔透、单道焊、高几何精度和结构完整性的同时显著降低结构重量,同时还要有着工程、制造和质量上的保证。这些成功保证了在后来生产了超过700个WCS。
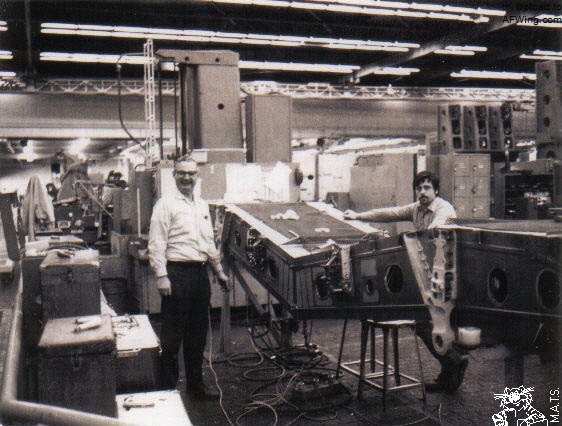
焊接完成的WCS
从中间向外侧焊接
为实现WCS所需的严格尺寸公差,尤其是在22英尺部件上枢轴到枢轴之间那小于0.005英寸的精度,由电子束焊接在一起的33个精密加工零共使用了77次深度熔透、单焊缝的工序。WCS首先被焊接成开放的盒形状态,当整个组件从枢轴盘到枢轴盘都被组装完成后,就开始焊接顶部板和枢轴盘了,这一过程遵循从中间向外侧焊接的原则,这种方法允许在装配的各阶段调整尺寸上的偏差。一旦翼盒中央左侧和右侧(包括把前/后封闭横梁用电子束焊接到下板和中部腹板或肋板结构上)被电子束焊接到一起后,再在焊缝顶部0.180英寸和根部0.100英寸位置使用熔透方式焊接约2.15英寸(54.6毫米)厚。这种狭窄焊缝的收缩率最小(并且是均匀的,因为和大多数熔融焊接类似,焊缝是平行而不是梯形的)。两个中间对接部位末端将会在对接线被加工成所需精度。至于外侧的左/右开放段(不包括枢轴盘部分)将会和中间段焊接到一起。然后,端板会以正确的方式焊接并进行机械加工以对齐对接线。最后枢轴盘被焊接在端板上,其轴孔必须很精确地定位。各处理工序结合起来带来了极小的收缩率,然后通过机械加工达到所需的尺寸和公差精度。
定位和设计焊点
任何人都知道使用焊接工艺来组装关键结构时,焊缝需要被适当定位、设计和布置在结构内(如在厚的、低应力部分或中轴线的任何弯曲部分等),它们将优化结构的性能,促进焊接及之后的检查。对于F-14的WCS来讲,应用到了下面的一些技术:
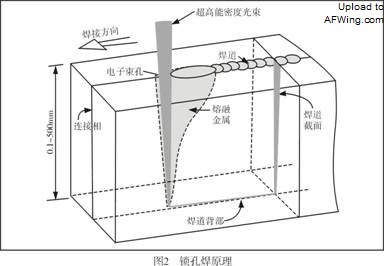
•所有焊缝都经过了定位和设计成直线或方形以完全焊透且紧密贴合(经过精密加工后),这有助于减少“钉尖缺陷”。通常会辅以在根部进行熔融锁孔焊接以便允许使用X射线进行检查。
•为了避免产生初始和结束缺陷,这种缺陷存在与绝大多数焊接过程中,但在高能量密度的锁孔焊接会尤为严重。无论是整体焊接还是点焊都会使用启动和停止跳格,这会取消后续焊接,产生的缺陷也会通过机械加工的方式被移除。
•允许使用完全熔透焊接,一些焊缝需要被偏移成90度角。
•为了防止多余能量从焊接位的后面溢出,一个由Ti-6-4合金制成的消耗板材将被用于所有的完全熔透焊接过程。(译者注:就是在进行熔透焊接时,部件焊缝的另一面会专门背上一块钛合金板,专门吸收多余的能量)。
•局部熔透的区域将被钻孔以消除任何已发生的钉尖缺陷,然后插入过盈配合的Multiphase 35销钉,这些插销产生的压缩残余应力间改善区域的耐疲劳特性,在热处理工作完成之前不安装这些销钉。
•所有的焊缝(包括顶部和根部)都会高出平面0.100英寸(0.25mm),以获得更大的焊接面和更低的焊接难度。
确保结构性能
合理设计,包括合理布置焊接点位置是确保结构性能的关键,但设计师也对制造过程进行了一些细化,如:
•所有焊缝的顶部和根部都被加工平齐以提供相同的疲劳特性。一般来说接头厚度的轻微变化,尤其是精心处理过的焊缝是可接受的,但对于疲劳临界结构设计的WCS来说,所有(焊接)的顶部和根部都必须用机械加工的方式使其平整光滑。
•WCS会在组装的几个阶段里进行热处理以消除应力,使用光/酸清洗(混合盐酸和氢氟酸)去除alpha层上的任何痕迹。
•所有的焊接区域(包括周边凸起的部位)将进行表面喷丸处理(shot peened)以减少压缩残余应力,提高疲劳强度。显然,必须要在消除所有应力的热处理完成之后才能这么做,才不会消除喷丸产生的应力。
确保焊接质量
在格鲁曼公司,人们意识到质量控制必须在设计和生产之初就实施,并贯穿整个制造过程并结合严格的过程控制和检查。为确保正确完成WCS的电子束焊接,使用了下列技术:
•为防止Ti-6Al-4V的交叉污染,所有的焊接夹具都用Ti-6Al-4V制造。事实证明这项措施是非常有必要的,因为从夹具或止动杆上飞溅的火花、安装不当的横梁、简单的划伤都会造成交叉污染。
•为确保又深又窄的电子束焊接时其焊缝接触面被正确的对齐,使用了证示线(witness line)。这一系列画在金属表面的平行线距每侧预焊接面0.15英寸(3.8毫米),间隔0.015英寸(0.38毫米)。通过清点焊缝(顶部和根部)每侧可间线条数目,就能确定接触面是否被正确对齐,以及焊缝头尾具有足够宽度。