
F-14的机翼承载贯穿结构(WCS)或机翼中央段基本上是一个海鸥翼状整体盒形结构,两侧点对点中线带有上反角,基本样式如上图所示。在图中我们可以看到,外侧枢轴盘包含了U型枢轴接头,用于与变后掠翼根部的上下匹配接头对接。机翼根部的上下匹配接头通过大型精密配合(Precision-fit)插销精确装配在U型枢轴接头之间。
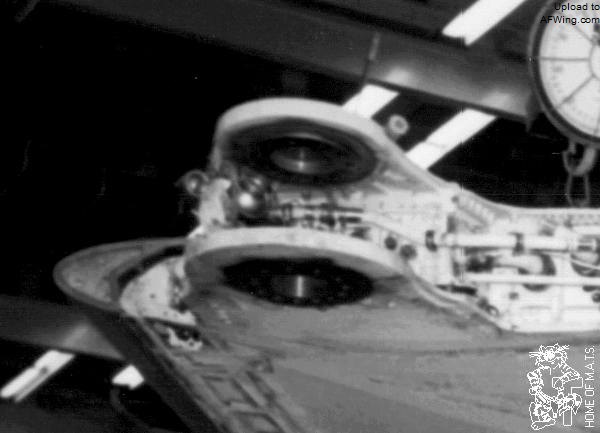
组装好的右侧机翼,显示了上/下部锻件和机械加工的枢轴结构
机翼中央段被一些人称作“翼盒”,当然这不是格鲁曼内部最常用的叫法,这个简单(和恰当)名字的由来可以看机翼中段线图。整个结构就是一个盒子,包括前/后部封闭横梁、上/下板以及枢轴结构末端。我们也可以看到一些附加的贯穿前后的腹板和肋板,一个在中线处,对应上反角交汇处,另两个在枢轴结构末端内侧。
我们同样可以在图中看到关于翼盒的一些重要设计,上/下板内侧的凹陷部分使其以最小的重量提供了结构所需的强度,特别是结构刚性。众多的开口允许你触及成品结构的内部,可通过手孔(hand-holes,指一种足够使用手操作的开口)拧紧板。前后封闭横梁上突出的耳片用于连接其他附属结构(如舱壁、起落架等)。
机翼中央段的所有零件的毛坏都是轧件(翼盒上反部分的上/下板)或锻件(上/下板、前/后封闭梁/腹板结构、枢轴盘),这些锻造产品提供了最大的断裂韧性。通过广泛使用数控铣床(CNC)对毛坏进行精加工,以达到所需的精度并减少重量。WCS的某些部件也使用了化学铣削工艺,尤其是上/下板,以减少不必要的材料和重量。
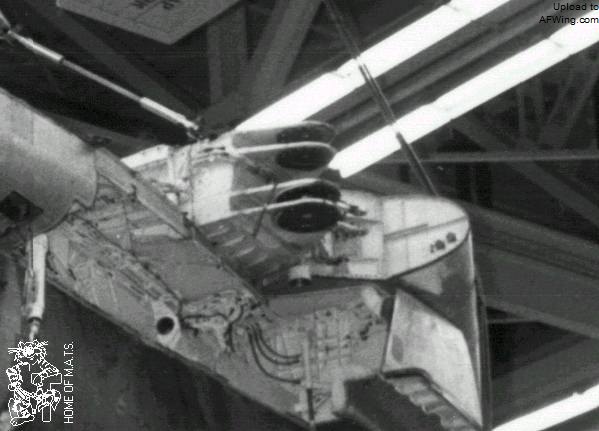
WCS的枢轴盘
精密加工部件的厚度从0.5英寸(12.7毫米)(如腹板、承力肋板、封闭梁结构),到2英寸(50毫米)之间。F-14 WCS成功的关键,就是把这些部件组装成整体翼盒时使用了电子束焊接工艺。
焊接还是不焊接?
在F-14之前的其它飞机,包括军用和商用飞机都一直在使用机翼承载贯穿结构,那究竟是什么使F-14的WCS这么独特呢?
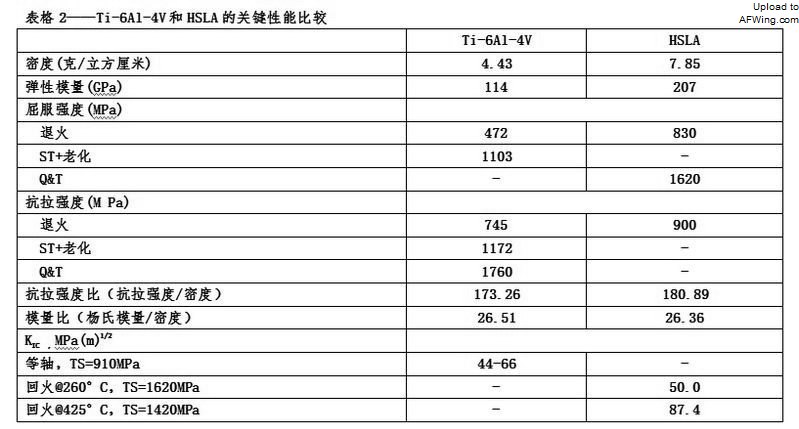
首先,F-14的WCS完全由退火状态的Ti-6Al-4V制造,这是这种有趣合金第一次大量使用在航空器中(当时大多数设计师和制造商都不知道高度=机密的SR-71间谍飞机已经大量使用了钛合金)。是什么使钛合金具有如此大的魅力呢?一般来说是因为它的高强度和低密度,尤其相对其他金属来说钛合金还有着很优秀的强度/重量比。Ti-6-4在一些指标上与高强度低合金钢(HSLA)相比,优势也非常明显,下表给出了二者的比较。
其次也是关键的一点,WCS使用了焊接而不是螺栓的方式制造,创造出了一个在重量和结构上都很高效的整体结构。虽然焊接工艺能显著降低重量,非常具有吸引力,但此前飞机的关键结构却从未使用焊接工艺,尤其是在机翼承载贯穿结构中,造成这种情况原因在于:
(1)熔融部分和热影响区域的金属性能会退化。
(2)变形和残余应力导致必须使用高容限结构。
(3)焊接缺陷(如裂纹、气孔、杂质等)带来的风险。
对于飞机的关键结构来说,上面任何一点都很让人在意,而且在焊接过程中这些缺陷经常会同时发生。
其次,在WCS(以及其他主要结构)的设计过程中使用了断裂韧性标准,也就是容许一些缺陷的存在,而不是假定结构是完美无缺的。当这种缺陷低于一定程度时部件就可以被接受,因为在结构应力超过临界值之前,它们并不会对结构稳定性造成影响。从另一个角度来看,这也取决于不同材料的固有特性,不同材料的应力强度临界值由其断裂韧性(KIC)值给出。
毫无疑问,断裂韧性标准的意义是深远的,允许工程师在设计和制造过程中将一些不确定的因素或缺陷包含进去。这的确是一个大胆的开端,设计师在过去总是在飞机关键结构中避免使用焊接工艺,他们都有过因为焊接失败或一些无法查明的缺陷导致的糟糕经历。当然,容许缺陷的做法可能不会让每一个设计师都放心(人人都知道这一点),但这可以说服他们在F-14上使用焊接工艺去组装包括WCS在内的关键结构。
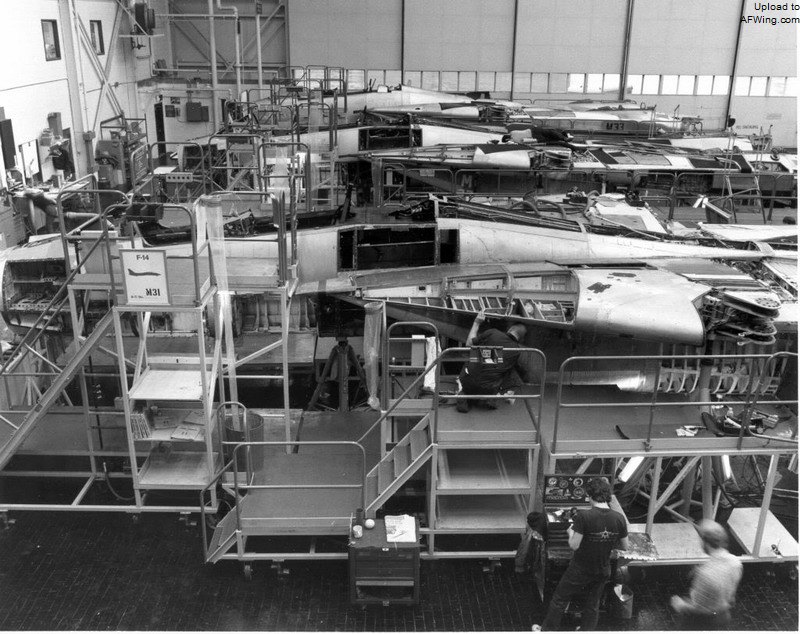
从上两张图可以看到,WCS上板兼做飞机蒙皮
选择电子束焊接的原因
F-14 WCS选择了电子束焊接是因为电子束焊接有着很多的优点,这包括:
(1)作为一个需要在狭小空间中使用高能量密度去焊接的方式,电子束能够在高速下(对于2英寸厚的来说焊接速度大约是12至50英寸每分钟,相当于0.3至1.27米每分钟;对于0.5英寸厚度来说焊接速度大约是2英寸每秒,相当于3米每分),在厚度超过2英寸(50毫米)的Ti-6-4金属上焊接时仅需单道焊(single-pass welds),能尽可能减少熔融和有害热效应带来的问题。(译者注:焊接较厚的部件时,因为焊接深度的原因,传统的电弧焊需要在对接部位的两侧焊接,这样对接部位的两侧就都有焊缝,single-pass welds意味着只需要焊其中一侧)
(2)在穿透(keyhole)焊接处理中,电子束焊接可以达到很高的深/宽比,这可以使像钛这样的金属在冷却时收缩得更小,在热影响区域里更少的不均匀收缩将会带来更多精度上的提高。
(3)相比电弧焊工艺,高能量密度意味着使用更少的能量去融化更小的区域,这样意味着更小的焊接热影响区域,对材料微观结构及性能造成更少的不利影响。除此之外,电子束焊接的冷却更为迅速。
(4)电子束焊接是在高度真空这类带保护和清洁特性的环境下进行的,高度真空屏蔽了空气中的氧、氮、水蒸汽对钛合金造成的不利影响。
(5)电子束焊接使用一个由熟练操作人员和计算机高度控制的无尘室环境,结果就是非凡的品质。
因此简单来讲,相比其他焊接方式,电子束焊接有着深度熔透、单道焊、高速度、大尺寸、高精度、低变形度和极小破坏的特性,对很多金属及合金有着良好的适应性,而钛合金被证明是最适合于此种方式的。
电子束焊接在大尺寸结构中面对的挑战
尽管电子束焊接有着很大的优点,但在应用过程中也面临很多挑战及自身的不足。其中最明显的就是焊接必须在高度真空(10^-3至10^-5个大气压,取决于焊接的金属种类)的环境中进行,在10^-5大气压环境下焊接由钛合金组成的WCS或更大的结构始终是一个巨大的挑战。芝加哥桥梁/钢铁公司(Chicago Bridge & Iron)专门设计了两个10*11*13英尺(长宽高,约3*3.4*4米)尺寸的钢室,这些钢室的两侧都有一个大型的全高/全宽门,使用精密导轨运送钢室内外的各种部件,一个可移动的滑车可以装载需要焊接的部件出/入钢室。