
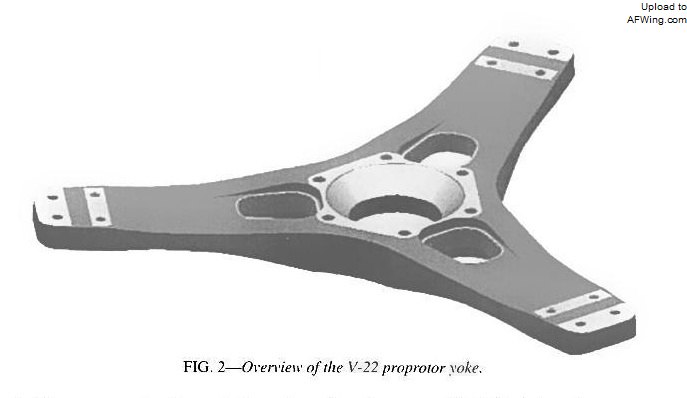
V-22的复合材料轭架
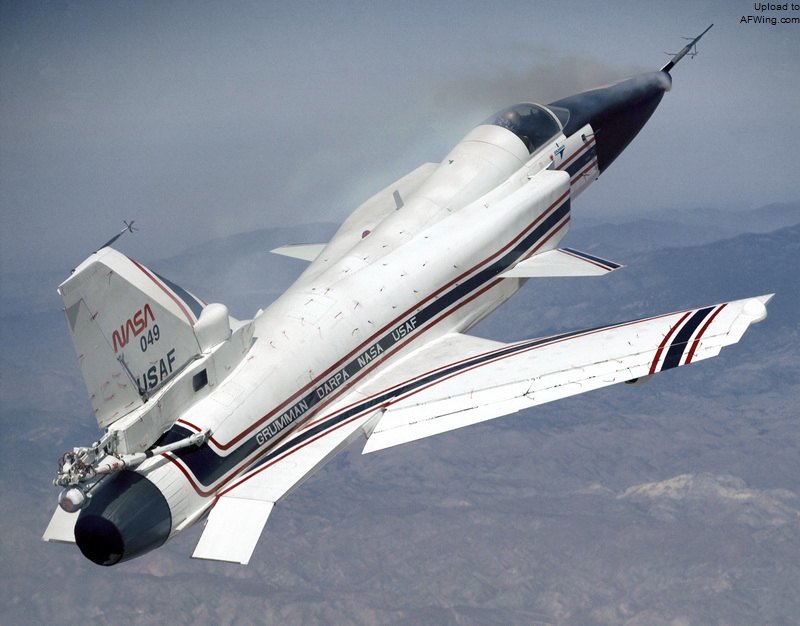
只有复合材料才能满足X-29A前掠翼验证机的机翼气动设计要求
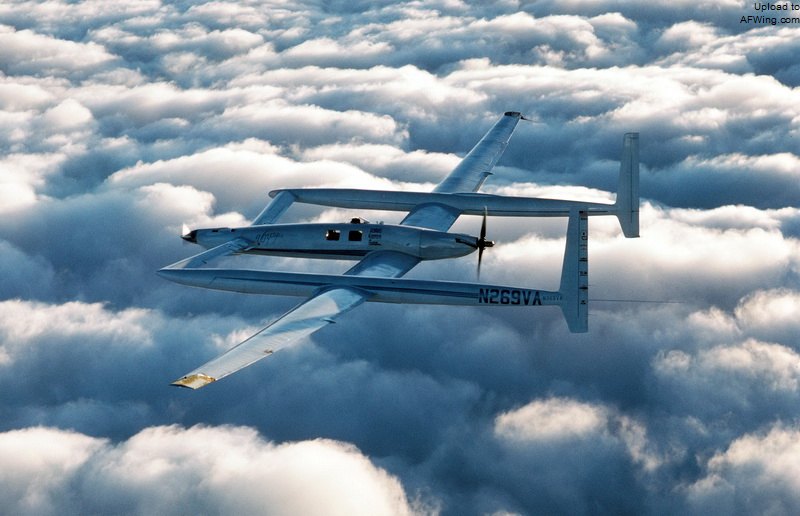
借助复合材料,“航行家”成为了飞行油箱
20世纪90年代,先进复合材料的发展重点是在维持结构性能不变的条件下,降低制造成本。以前的复合材料设计及制造,都只是把复合材料当成金属的替代品。制造出来的零组件仍用固定件(fastener)相互接合,大幅抵销了复合材料轻重量的优点,组装复合材料零件耗费人力较多,也推高了整体成本,因此这个时期的发展重心在于把复合材料的制造及组装成本,降低到低于金属零件的程度。
20世纪90年代初,美国空军研究实验室(Air Force Research Laboratory)了解到与传统金属材料比较,先进复合材料虽然具有大幅减轻飞机结构重量的潜力,但航空工业界却不愿使用,仅少量应用于新研制的飞机中。例如在F-22项目初期,预定复合材料使用量会占全机重量的一半,但最后实际使用量只占全机重量的四分之一。虽然美国当时一些其它的战斗机如F-15、F-16、F-18都已有少量使用复合材料的先例,但F-22在考虑复合材料结构的制造成本后,还是降低了原定的使用量。为了消除航空工业界对先进复合材料成本高昂的顾虑,美国空军研究实验室启动了复合材料可负担性倡议(Composites Affordability Initiative-CAI)。
可负担性倡议
CAI团队发现要降低使用复合材料的成本,关键因素就是要降低结构组装成本。军用飞机有着数以千计的结构件,并用数以万计的固定件完成组装,而钻这些固定件孔及安装固定件最耗费人力。如果能以一体成形方式造出结构零件,并以胶结(bond)方法相互接合,结构组装的费用就能大幅度降低。因此CAI的目标,就是要让航空工业界对复合材料大型胶结式结构的强度建立足够的信心。
在为期十多年的项目过程中,复合材料可负担性规划团队针对一体成形结构和胶结式结构,完成两项重要的技术开发︰真空辅助树脂转注成模(Vacuum-assisted Resin Transfer Molding)以及π形接头(Pi joint)。
真空辅助树脂转注成模多年来被广泛用于大型游艇制造上,是把干燥的复合材料纤维布叠放在模具(mold)内,通过略低于大气压的真空压力,把液态树脂灌入复合材料纤维叠层间,再低温(相对于热压炉(autoclave)内温度而言)固化(cure)的一种工艺,和传统的把复合材料放入热压炉加以固化的方式相比较有两个很大的优点︰一、不需要热压炉,因此可省下不少的设备投资成本,零件尺寸也不会被热压炉的大小所限制;二、典型的真空辅助树脂转注成模程序中,树脂是在较低的温度固化,夹持零件的工具采用中等密度的纤维板(fiberboard)即可,不必使用热压炉中所需的耐高温材料。
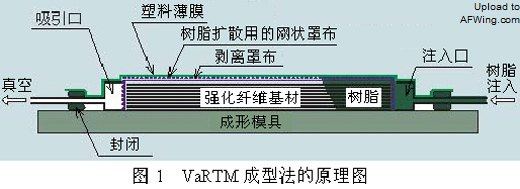
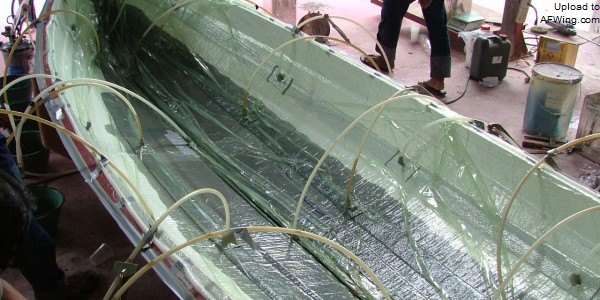
真空辅助树脂转注成模所需的真空压力只需要抽干塑料薄膜中的空气就能获得
真空辅助树脂转注成模工艺中的真空压力不到1.05千克/平方厘米,远小于热压炉内7.03千克/平方厘米的压力,无法充分挤压复合材料纤维布,因此会有多余的树脂残留在叠层间。与热压炉比较,此工艺制出的复合材料零件一般会较厚、较重。但大尺寸热压炉的设备投资成本相当昂贵。NASA为固化一个直径10米的太空发射载具桶形复合材料结构,曾建造了一座直径12米,长24米的热压炉,事后检讨直接制造成本大约是4000万美元,但安装及后续操作、维持经费则高达6000万美元。由于国防经费逐年紧缩,美国国防部对未来武器研制要求是必须时间短、价格便宜,所以美国空军认为只有发展上述不需热压炉(Out-of-autoclave)的复合材料制造工艺,才能满足这两项要求。
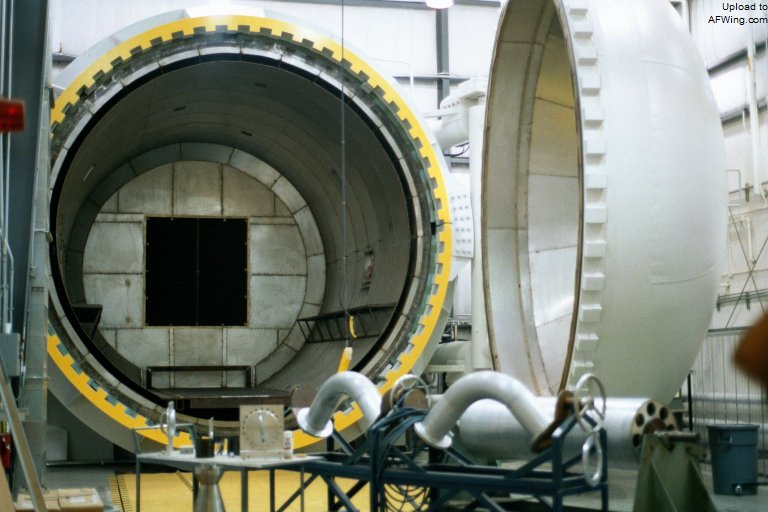
NASA耗资巨大的热压炉
虽然航空工业界多年来也有真空辅助树脂转注成模的使用经验,但都用在次要结构上,CAI需要证明这种工艺也能有效应用在主要结构的制造上。CAI为此制造了各种全尺寸飞机结构零件,包括类似F-35的一体式前机身、机翼、垂直尾翼;类似X-45A的油箱及机翼贯穿结构(wing carry-through);类似X-45C的机翼;C-17运输机的加劲蒙皮主轮舱门,以验证该工艺做出的结构零件,不论在复合材料内的纤维含量还是每片材料的厚度都能和热压炉零件相媲美。
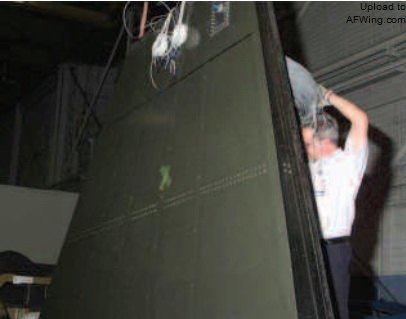
CAI开发的类似F-35的机翼结构
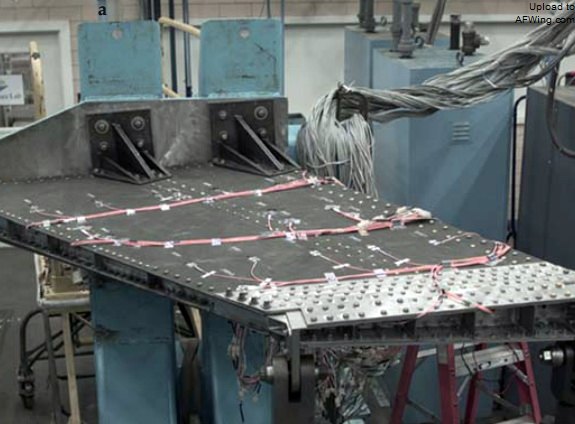
类似F-35的垂尾结构
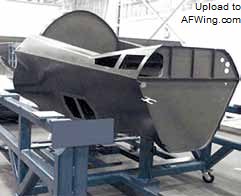
类似F-35前机身的座舱结构
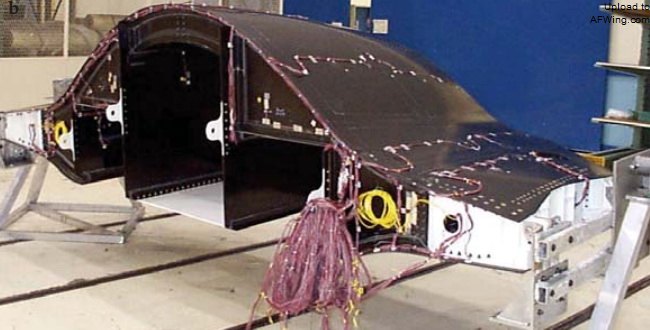
类似X-45A的油箱及机翼贯穿结构
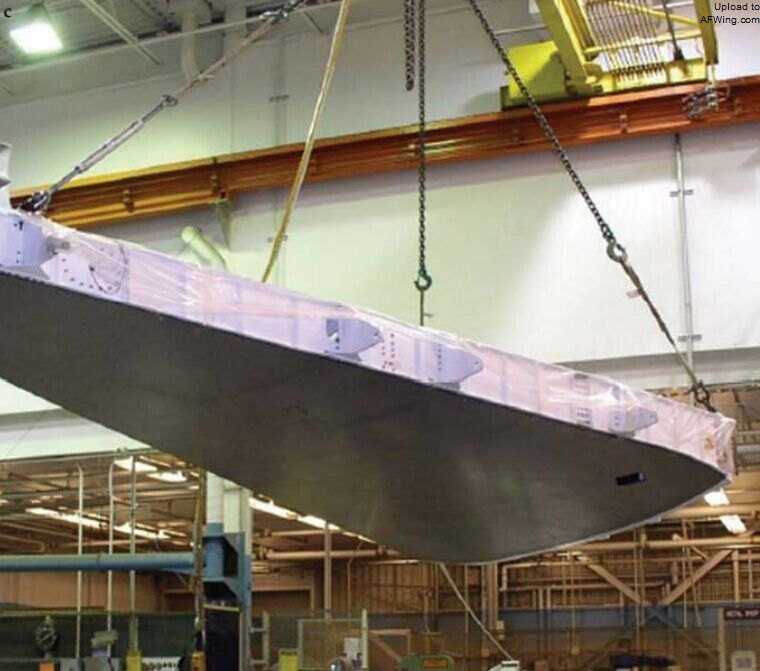
类似X-45C的机翼
现役F-18“大黄蜂”战斗机和“全球鹰”(Global Hawk)无人机已经使用了胶结式结构接头,但航空工业界由于过去的经验对此种接合方式还是不太放心,主要原因就是很难分辨胶结“良好”与胶结“不良”的差别,阻碍了这种结构接合方式广泛应用。
CAI在胶结式结构的研究成果主要是π形接头,是一种剖面形状类似希腊字母π的加劲结构,可与机体蒙皮及其搭接结构同步固化(co-cure)或是同步胶结(co-bond)。π形接头具有许多优点︰首先是提供结构余裕度(redundancy),π形接头的两根垂直凸缘,作用类似双搭接剪力(double lap shear)接头,可增加与搭接结构(如︰梁、肋、保形框、加强条……等)胶结的面积,形成强固的传力接合件;π形接头的水平凸缘与蒙皮大面积胶合,提供充裕的胶结强度,若此部位因胶结不良须以金属固定件补强时,也能承受固定件的承载(bearing)应力。另外,胶结式结构在使用胶料时,都得注意胶料暴露于空气中会逐渐失去粘着性的外置时间(out time),π形接头在涂抹胶料时,耗费时间相对较短,所以粘性失效的问题较小。
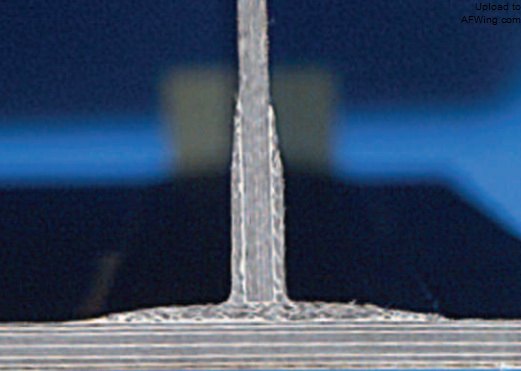
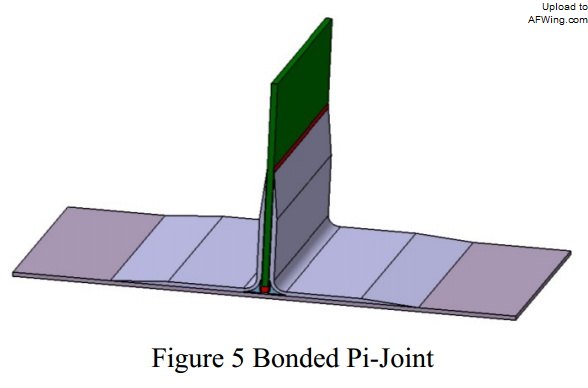
CAI开发出的π形接头
CAI所做的试验显示︰在低温下与结构蒙皮同步固化的π形接头,其本身强度是它与蒙皮搭接强度的五倍,也就是说如果用在飞机主结构上,π形接头不会是最先被破坏的结构弱点。CAI将类似X-45A的机翼贯穿结构和类似X-45C的机翼,依序进行了设计限制负载(design limit load)静力试验(static test)、损伤情况下的两倍服役寿命疲劳试验(fatigue test)、设计极限负载(design ultimate load)静力试验、以及最后的结构损坏负载测试,证明外力需超过设计极限负载才会造成两试验结构完全损坏。另外还以F-35机翼的全尺寸结构试验件,进一步证明了复合材料结构对枪、炮弹射击有相当好的抵抗性,且结构组装时间还可以大幅度减少。和传统的零件接合先对齐、钻孔、去除钻孔毛边、再对齐、安装固定件的施工时间相比较,依结构尺寸大小,以π形接头接合的组装时间可以节省50~80%,换算成组装成本约可节约20~50%。